
Miért eltérő a bevont heveder vastagsága?
Nov 02, 2026
Hagyjon üzenetet
A bevonatos hevedereket széles körben használják kisállatok nyakörveiben, kutyapórázaiban, kültéri felszerelésekben, táskapántokban és más olyan termékekben, amelyek rugalmas és tartós hevederanyagot igényelnek. Az importőrök, nagykereskedők és termékgyártók számára az egyenletes vastagság fontos része a termék minőségének.
Egyes vásárlók azonban azt tapasztalhatják, hogy az ugyanabból a tekercsből készült bevonatos heveder vastagsága nem minden mérési ponton pontosan azonos.
Miért történik ez? Összefügg a bevonási folyamattal, az alapszövedékkel vagy a gyártási körülményekkel?
A lehetséges okok megértése segít a vásárlóknak pontosabb specifikációk kommunikálásában, és segít a gyártóknak azonosítani, hol lehet szükség a termelési kiigazításokra.
Az alapszövedék változatai
Az alapheveder a PVC vagy TPU bevonatú heveder alapja. A bevonat megkezdése előtt a poliészter vagy nejlon hordozónak már megvan a maga vastagsága, sűrűsége és szerkezeti jellemzői.
Még az alapanyag viszonylag kis eltérései is befolyásolhatják a bevonat utáni végső vastagságot.
Több tényező is hozzájárulhat:
Különbségek a fonal vastagságában vagy sűrűségében.
Változások a szövési feszültségben.
Változások az alapszövet vastagságában.
Egyenetlen szerkezet a hevederszélességben.
Például, ha az aljzat valamivel vastagabb az egyik szakaszon, a kész bevont heveder is vastagabbá válhat ezen a területen.
Gyártási ellenérték:Az alapheveder bevonatolás előtti ellenőrzése segíthet az anyageltérések azonosításában, mielőtt azok befolyásolnák a készterméket.
Egyenetlen bevonat az extrudálás során
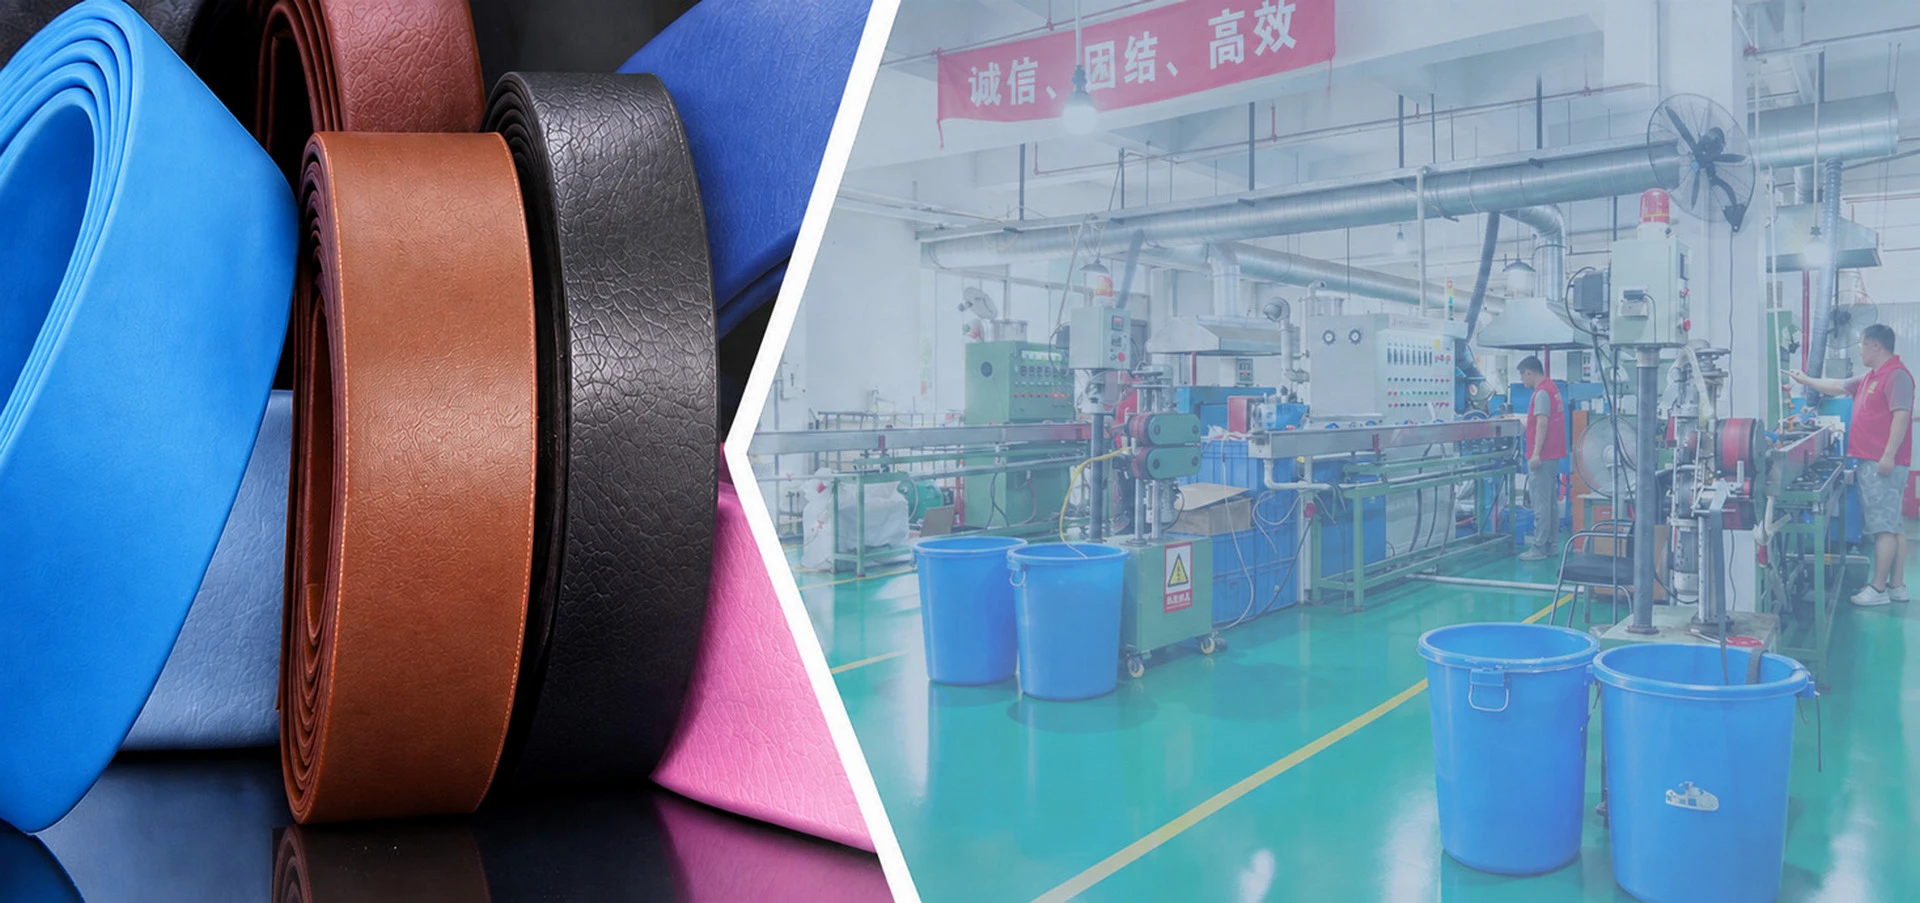
Az extrudálásos bevonási eljárás olvadt PVC-t vagy TPU-t visz fel az alapszövedékre. A bevonatot egyenletesen kell elosztani a kívánt kész méretek eléréséhez.
Ha a bevonat eloszlása a gyártás során megváltozik, a kész heveder vastagságbeli eltéréseket mutathat.
Lehetséges hozzájáruló tényezők a következők:
A vágórés vagy a bevonófej beállítása.
Egyenetlen anyagáramlás.
Az extrudálási nyomás változásai.
A gyártási sebesség változásai.
Az alapheveder inkonzisztens elhelyezése.
Például, ha a bevonat nem egyenletesen oszlik el a heveder szélességében, a közepe és a szélei eltérő vastagságúak lehetnek.
Ezek az eltérések nemcsak a végső méreteket, hanem a kész anyag megjelenését és rugalmasságát is befolyásolhatják.
Gyártási ellenérték:A bevonat eloszlásának ellenőrzése és a stabil extrudálási feltételek fenntartása fontos lépések a vastagság konzisztenciájának szabályozásában.

Változások a gyártási hőmérsékletben és az anyagáramlásban
A hőmérséklet egy másik tényező, amely befolyásolhatja az extrudált bevonatot.
A PVC és a TPU eltérő feldolgozási jellemzőkkel rendelkezik. Anyagáramlási viselkedésük a készítménytől és a feldolgozási körülményektől függ.
Ha a feldolgozási hőmérséklet vagy az anyagviszonyok instabilok, előfordulhat, hogy a bevonat nem folyik egyenletesen.
A lehetséges eredmények a következők:
Egyenetlen bevonateloszlás.
Változások a felület megjelenésében.
Helyi vastagságváltozások.
Különbségek a kész anyag rugalmasságában.
A hőmérséklet önmagában nem határozza meg a bevonat vastagságát. Ezt az anyagösszetétellel, az extrudálási nyomással, a gyártási sebességgel és a berendezés körülményeivel együtt kell értékelni.
Gyártási ellenérték:A gyártási paramétereket az adott anyag- és termékspecifikációhoz kell meghatározni, ahelyett, hogy minden készítményre azonos beállításokat alkalmaznának.

Gyártási sebesség és hevederfeszesség
Az alapszövedéknek a bevonatsoron keresztüli mozgása is befolyásolja a kész anyag állagát.
Ha a heveder instabil sebességgel mozog, vagy inkonzisztens feszültséget tapasztal, a bevonat eloszlása megváltozhat.
Például:
A túlzott feszültség befolyásolhatja az aljzat helyzetét és méretstabilitását.
Az instabil adagolás ingadozásokat okozhat a bevonatolás során.
A vonalsebesség változása befolyásolhatja a bevonat viselkedését és a hűtési feltételeket.
Ezek a tényezők hozzájárulhatnak a vastagságbeli különbségekhez a tekercs hossza mentén.
Gyártási ellenérték:A stabil adagolás, a hevederek igazítása, a feszültségszabályozás és az összehangolt gyártási sebesség segít a méretkonzisztencia javításában.
Hűtési és végtermék feltételei
Bevonás után az anyagnak le kell hűlnie és stabilizálódnia kell a tekercselés előtt.
A hűtési feltételek befolyásolhatják a bevont heveder végső méreteit és felületi jellemzőit.
Ha a hűtés egyenetlen, vagy az anyag mérése azelőtt történik, hogy az stabilizálódott volna, a leolvasások eltérhetnek.
Egy másik probléma a nyomásmérés.
A bevont heveder rugalmas, és a vastagságmérő túlzott nyomása összenyomhatja az anyagot, és alacsonyabb leolvasást eredményezhet.
Emiatt a vásárlóknak és a gyártóknak következetes mérési feltételeket kell alkalmazniuk a minták összehasonlításakor.
Hogyan szabályozhatják a gyártók a vastagság konzisztenciáját?
A vastagság szabályozása többet igényel, mint a késztermék ellenőrzését a gyártás végén.
A szisztematikus megközelítésnek több szakaszból kell állnia.
| Gyártási szakasz | Javasolt szabályozás |
|---|---|
| Alapanyag vizsgálat | Ellenőrizze az aljzat vastagságát és szerkezeti konzisztenciáját |
| Az extrudálás beállítása | Ellenőrizze a megfelelő berendezésbeállításokat és a bevonat eloszlását |
| Gyártásfigyelés | Figyelje az anyagadagolást, az igazítást, a sebességet és a folyamatstabilitást |
| Hűtés | Ellenőrizze, hogy a kész anyag stabilizálódott-e |
| Végső ellenőrzés | Mérje meg a vastagságot meghatározott helyeken és időközönként |
| Tekercsvizsgálat | Hasonlítsa össze a tekercs különböző szakaszaiból származó értékeket |
Az ellenőrzési tervnek tükröznie kell a termék tervezett alkalmazását és az elfogadott specifikációkat.
Például a kutyanyakörvekhez és pórázokhoz használt bevonatos hevederekhez konzisztens kész méretekre lehet szükség a vágás, varrás, hardver beszerelés és összeszerelés támogatásához.
A gyártónak ellenőrzési nyilvántartást is kell vezetnie, hogy a váratlan eltéréseket ki lehessen vizsgálni ahelyett, hogy csak vizuális megítélésre hagyatkozna.
Mit kell belefoglalniuk a vevőknek a bevonatos hevedervastagságra vonatkozó előírásokba?
Tömeges rendelés leadásakor a vásárlóknak kerülniük kell a vastagság megadását anélkül, hogy elmagyaráznák, hogyan fogják mérni.
A hasznos specifikációnak tartalmaznia kell:
1. Cél kész vastagság
Adja meg a bevont heveder teljes vastagságát, ne csak az alapszövet vastagságát.
2. Elfogadható tolerancia
A tömeggyártás előtt állapodjon meg a gyártóval a megengedett vastagságtartományban. Nincs egyetlen olyan tűrés, amely minden bevont heveder alkalmazáshoz megfelelne.
3. Mérési módszer
Ellenőrizze a mérőműszert és a mérési nyomást, különösen rugalmas anyagok tesztelésekor.
4. Mérési pozíciók
Határozza meg, hogy a méréseket a szélességben, a tekercs hosszában vagy mindkét helyen kell-e elvégezni.
5. Minta jóváhagyás
Erősítse meg a jóváhagyott minta vastagságát, és használja referenciaként a későbbi gyártáshoz.
Ezek a részletek segítenek csökkenteni a vevők és a gyártók közötti félreértéseket a tömeges vásárlás során.
Miért számít a vastagság konzisztenciája a késztermékeknél?
A vastagság változása nem egyszerűen méretkérdés. Befolyásolhatja a bevont heveder teljesítményét a termék gyártása és használata során.
A kisállattermékeket gyártók számára a vastagságbeli különbségek az alábbiakat érinthetik:
Varrás és összeszerelés feltételei.
Kompatibilitás csatokkal és egyéb hardverekkel.
A nyakörvek és pórázok kész megjelenése.
A termék rugalmassága és kezelése.
Konzisztencia a gyártási tételek között.
Más alkalmazások esetében a vastagsági követelmények a terhelési viszonyoktól, a beépítési helytől, a hajlítási követelményektől és a késztermék kialakításától függhetnek.
A megfelelő vastagságot ezért a tényleges alkalmazás alapján kell meghatározni, nem pedig az anyagminták összehasonlításával.
Következtetés
Ugyanazon a bevont hevederhengeren eltérő vastagságértékek adódhatnak az alaphordozó, az extrudált bevonat körülményei, az anyagáramlás, a hevederfeszesség, a hűtés vagy a mérési módszerek eltérései miatt.
A gyártók számára a kulcs az, hogy azonosítsák, hol fordulnak elő eltérések, és megfelelő ellenőrzéseket hozzanak létre a gyártás során.
A vásárlók számára az egyértelműen meghatározott vastagsági előírások, mérési módszerek és elfogadási tűréshatárok segíthetnek csökkenteni a minőségi vitákat és javítani a tömeges rendelések konzisztenciáját.
A GH Materialnál a PVC és TPU bevonatú hevedergyártási tapasztalatunk támogatja az anyagspecifikációkkal, a gyártási követelményekkel és a testreszabott hevederalkalmazásokkal kapcsolatos vitákat. Együttműködünk a B2B vásárlókkal, hogy megértsük termékkövetelményeiket, és értékeljük a megfelelő bevonatos hevedermegoldásokat.
PVC vagy TPU bevonatú hevedert keres következő termékprojektjéhez? Lépjen kapcsolatba a GH Anyaggal, hogy megbeszélje a kívánt szélességet, vastagságot, színt és alkalmazást.